Jak przygotować model do druku 3D? Warstwa, wypełnienie, podpory i ustawienia slicera
Masz drukarkę 3D, pobierasz pierwszy model, otwierasz slicer i nagle pojawia się kilkadziesiąt ustawień: wysokość warstwy, wypełnienie, liczba ścian, podpory, prędkość, temperatura, chłodzenie... Które z nich naprawdę mają znaczenie?
Dobra wiadomość jest taka, że na początku nie trzeba znać wszystkich parametrów. Nowoczesne slicery, takie jak Creality Print, OrcaSlicer, Cura czy PrusaSlicer, oferują gotowe profile drukarek i materiałów, które są bardzo dobrym punktem wyjścia.
W tym poradniku pokażemy, które ustawienia warto rozumieć od pierwszego wydruku i jak dobierać je do konkretnego modelu.
Czym jest slicer i dlaczego jest tak ważny?
Slicer to program, który zamienia model 3D na instrukcje zrozumiałe dla drukarki.
Model STL lub 3MF opisuje przede wszystkim geometrię obiektu. Slicer decyduje natomiast:
- jak model zostanie podzielony na warstwy,
- jak szybko będzie poruszać się głowica,
- ile materiału zostanie podane,
- gdzie powstaną podpory,
- jak grube będą ściany,
- jakie będzie wypełnienie modelu,
- w jakiej temperaturze będzie drukowany filament.
Nie warto pierwszego dnia zmieniać kilkudziesięciu parametrów. Wybierz poprawny model drukarki, średnicę dyszy i rodzaj filamentu, a następnie zmieniaj tylko te ustawienia, które są potrzebne w konkretnym projekcie.
Orientacja modelu – często ważniejsza niż ustawienia slicera
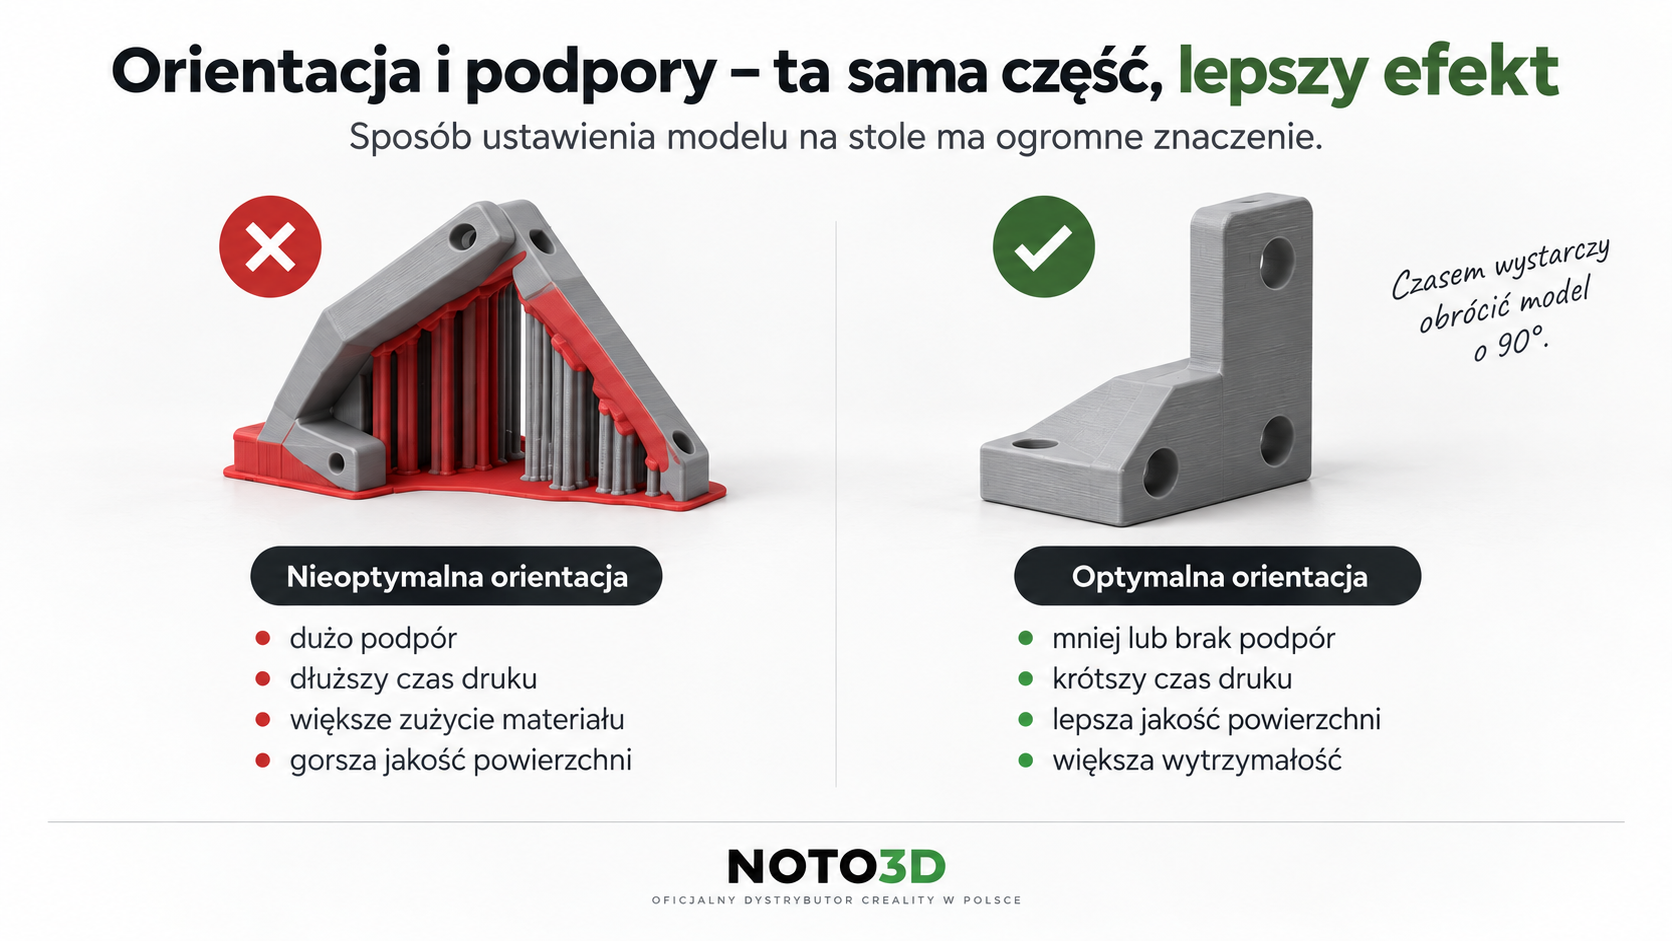
Sposób ustawienia modelu na stole wpływa jednocześnie na:
- wytrzymałość części,
- jakość powierzchni,
- ilość podpór,
- czas drukowania,
- zużycie materiału.
Wydruk FDM składa się z kolejnych warstw. Oznacza to, że część może mieć inną wytrzymałość w osi Z niż w płaszczyźnie warstw.
Jeżeli drukujesz część mechaniczną, zastanów się więc nie tylko nad tym, jak najłatwiej ją wydrukować, ale również w którym kierunku będzie później obciążana.
Wysokość warstwy – 0,1 mm, 0,2 mm czy 0,3 mm?
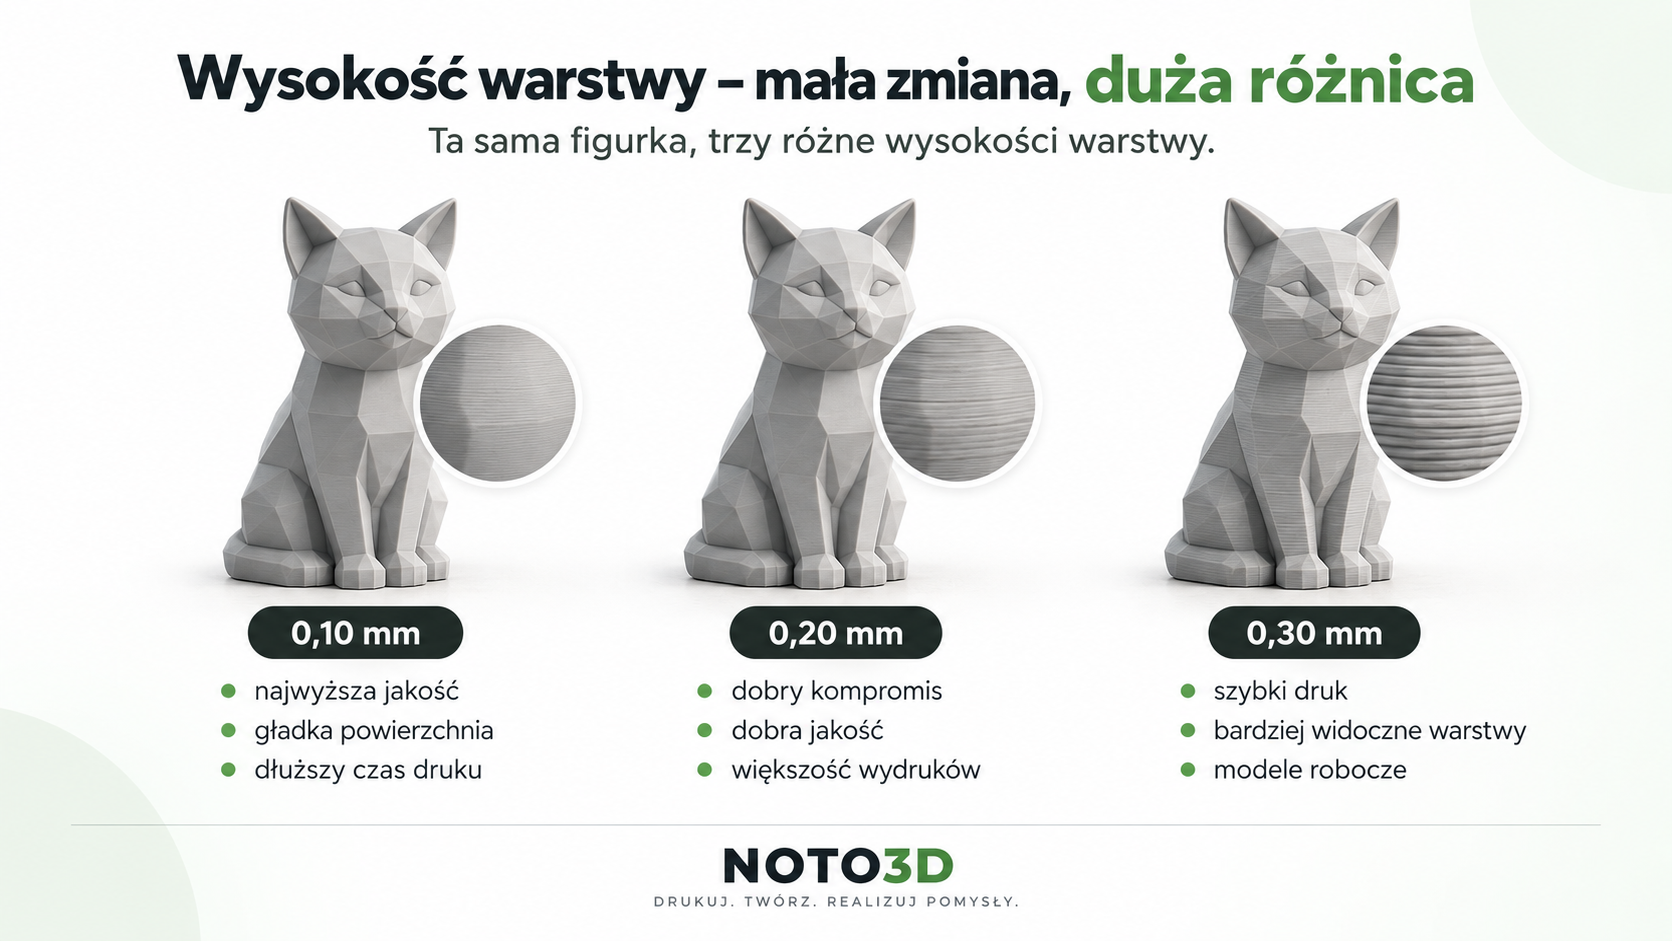
Wysokość warstwy jest jednym z najprostszych sposobów sterowania kompromisem pomiędzy jakością a czasem druku.
| Warstwa | Charakterystyka | Zastosowanie |
|---|---|---|
| 0,10–0,12 mm | wysoka jakość, długi czas | figurki, małe detale, modele prezentacyjne |
| 0,20 mm | dobry kompromis | większość codziennych wydruków |
| 0,28–0,32 mm | szybki druk, bardziej widoczne warstwy | prototypy, duże części, modele robocze |
Dla standardowej dyszy 0,4 mm 0,2 mm jest bardzo dobrym ustawieniem startowym.
Ile ścian ustawić?
Jednym z częstszych błędów początkujących jest próba zwiększania wytrzymałości modelu wyłącznie poprzez zwiększenie wypełnienia.
Tymczasem w wielu częściach użytkowych zwiększenie liczby ścian daje większy efekt niż przejście np. z 20% na 50% infillu.
Dobry punkt startowy:
- 2 ściany – lekkie dekoracje,
- 3 ściany – większość normalnych wydruków,
- 4–5 ścian – części użytkowe i bardziej obciążone elementy.
Wypełnienie, czyli infill – czy 100% oznacza najlepszy wydruk?
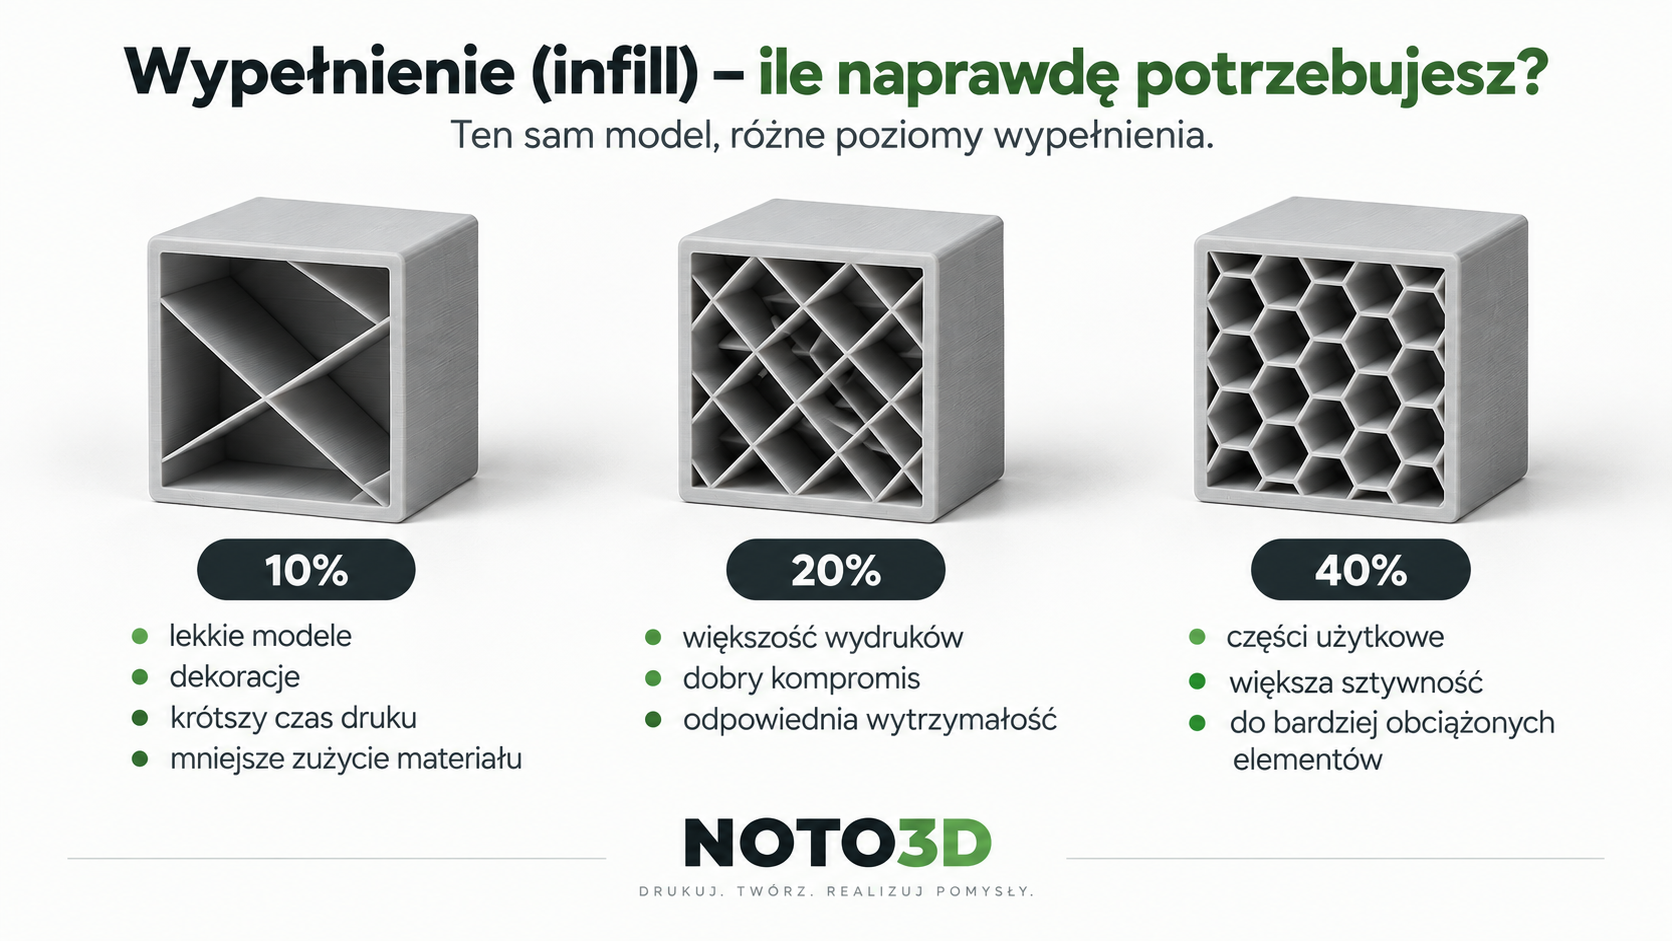
Nie. Większość modeli drukowanych metodą FDM nie potrzebuje 100% wypełnienia.
Wypełnienie tworzy wewnętrzną strukturę, która podpiera powierzchnie modelu i zwiększa jego sztywność.
| Infill | Do czego? |
|---|---|
| 5–10% | dekoracje i lekkie modele |
| 15–20% | większość codziennych wydruków |
| 25–40% | części użytkowe i bardziej obciążone |
| 50%+ | specjalne zastosowania, gdy jest to faktycznie potrzebne |
Jaki wzór wypełnienia?
Do większości zastosowań dobrze sprawdzają się:
- Gyroid,
- Grid,
- Cubic,
- Adaptive Cubic.
Nie ma potrzeby obsesyjnie szukać jednego „najmocniejszego” wzoru. W praktyce znacznie ważniejsze są materiał, orientacja modelu oraz liczba ścian.
Podpory – kiedy naprawdę są potrzebne?
Drukarka FDM nie może drukować dużych fragmentów modelu całkowicie w powietrzu. Dlatego slicer może wygenerować dodatkowe konstrukcje podporowe.
Nie warto jednak włączać podpór automatycznie dla każdego modelu.
Najpierw spróbuj:
- obrócić model,
- położyć go inną powierzchnią na stole,
- podzielić duży model na kilka części,
- zmienić orientację problematycznych nawieszeń.
Dopiero później dodawaj podpory.
Podpory klasyczne czy organiczne?
Podpory organiczne / tree supports często bardzo dobrze sprawdzają się przy figurkach, modelach organicznych i nieregularnych powierzchniach.
Klasyczne podpory nadal bywają lepsze pod dużymi, płaskimi powierzchniami technicznymi.
Temperatura dyszy i stołu – nie kopiuj ustawień w ciemno
Temperatura zależy nie tylko od rodzaju tworzywa, ale również od konkretnego producenta i serii filamentu.
Dlatego najlepszym punktem startowym jest:
- profil konkretnego filamentu w slicerze,
- zakres temperatur podany przez producenta na szpuli lub opakowaniu,
- ewentualna późniejsza kalibracja temperatury.
Ten sam PETG dwóch różnych producentów nie musi drukować się idealnie przy identycznej temperaturze.
Czy zawsze warto drukować z maksymalną prędkością?
Nowoczesne drukarki potrafią osiągać bardzo wysokie prędkości, ale deklarowana maksymalna prędkość urządzenia nie oznacza, że każda warstwa każdego modelu powinna być drukowana właśnie z taką wartością.
Rzeczywista prędkość zależy m.in. od:
- geometrii modelu,
- materiału,
- temperatury,
- wydajności hotendu,
- przepływu filamentu,
- wymaganej jakości powierzchni.
Dlatego przy szybkich drukarkach warto używać filamentów oznaczonych jako High Speed, Hyper lub podobnych, jeśli zależy nam na rzeczywiście wysokim przepływie.
Pierwsza warstwa – fundament całego wydruku
Możesz perfekcyjnie ustawić wypełnienie, podpory i prędkość, ale jeśli pierwsza warstwa nie będzie prawidłowa, cały wydruk może się nie udać.
Przed drukiem sprawdź:
- czy stół jest czysty,
- czy powierzchnia nie jest zatłuszczona,
- czy drukarka wykonała poziomowanie,
- czy dobrana jest poprawna temperatura stołu,
- czy pierwsza warstwa jest równomiernie dociskana.
Gotowe ustawienia na pierwszy wydruk
Dla typowego modelu drukowanego z PLA na drukarce FDM z dyszą 0,4 mm można zacząć od bardzo prostego zestawu:
Warstwa: 0,20 mm
Ściany: 3
Wypełnienie: 15–20%
Wzór: Gyroid / Grid / Cubic
Podpory: wyłączone, jeśli model ich nie wymaga
Temperatura: zgodnie z profilem konkretnego filamentu
Prędkość: profil producenta drukarki / materiału
To nie jest uniwersalna recepta na każdy model, ale bardzo rozsądny punkt startowy dla większości prostych wydruków.
Najczęstszy błąd początkujących: zmiana wszystkiego naraz
Jeśli wydruk nie wychodzi, zmieniaj jeden parametr na raz.
Jeżeli jednocześnie zmienisz temperaturę, retrakcję, prędkość, przepływ i chłodzenie, nawet gdy problem zniknie, nie będziesz wiedzieć, które ustawienie faktycznie go rozwiązało.
Najlepsza nauka druku 3D polega na wykonywaniu niewielkich, kontrolowanych zmian i obserwowaniu ich efektów.
Jak przygotować model do druku 3D? Podsumowanie
Na początku nie musisz znać wszystkich ustawień slicera.
Największe znaczenie mają:
- orientacja modelu,
- wysokość warstwy,
- liczba ścian,
- wypełnienie,
- podpory,
- dobry profil materiału,
- poprawna pierwsza warstwa.
Do większości zwykłych modeli możesz rozpocząć od warstwy 0,2 mm, trzech ścian i około 15–20% wypełnienia, a później dostosować parametry do konkretnego zastosowania.
Im więcej drukujesz, tym szybciej przestajesz patrzeć na slicer jak na ekran pełen przypadkowych liczb – i zaczynasz świadomie decydować, które ustawienia rzeczywiście są ważne dla danego modelu.


