Cztery dysze, mniej przestojów i konkretne liczby. Sprawdzamy przykłady wydruków, koszty materiału oraz różnice względem Bambu Lab H2C, Snapmaker U1 i Prusy XL.
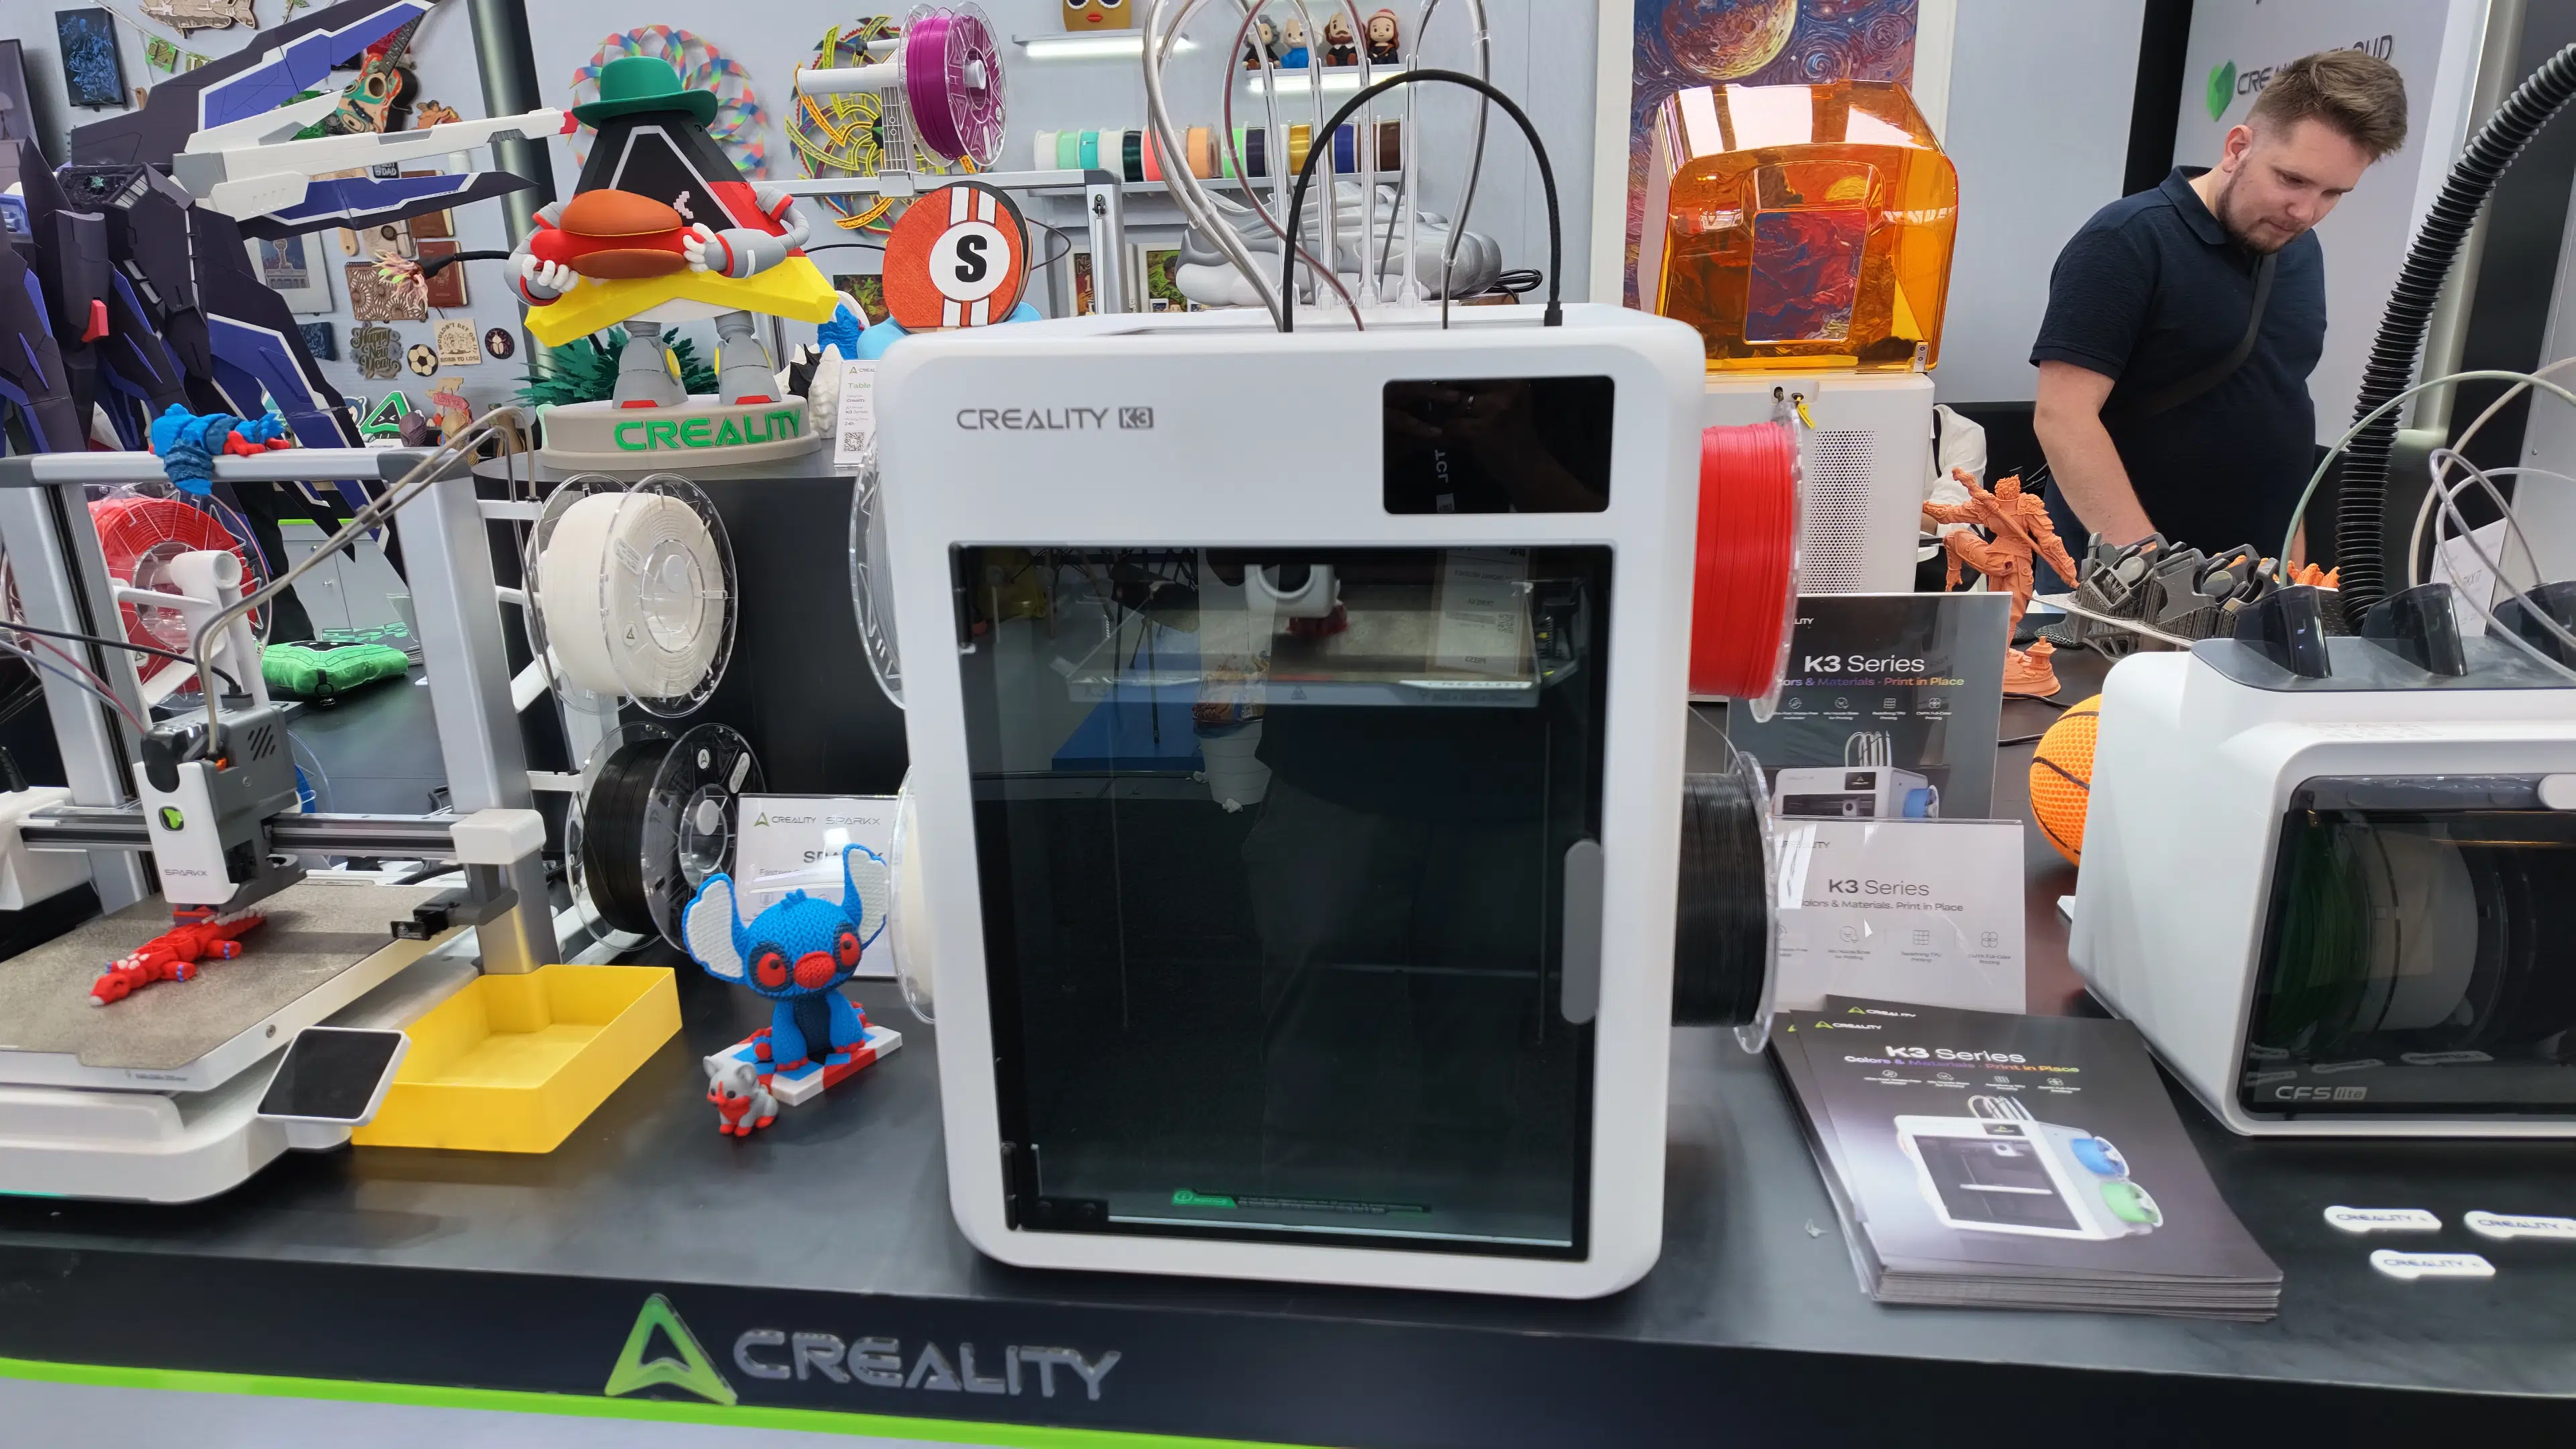
Zdjęcie K3 ze stoiska targowego: China-Gadgets.de.
Kolorowy model może wyglądać świetnie, a jednocześnie blokować drukarkę przez kilka dni. Przy częstych zmianach filamentu liczy się nie tylko szybkość ruchu głowicy, lecz także czas, w którym urządzenie przygotowuje kolejny kolor. K3 przenosi uwagę właśnie na ten fragment pracy.
Dlaczego druk wielokolorowy potrafi trwać tak długo?
Wyobraź sobie figurkę z czarnymi oczami, białą twarzą i kolorowym ubraniem. Wszystkie te fragmenty mogą występować na setkach kolejnych warstw. Slicer musi wtedy zaplanować wiele przejść między materiałami. Liczba kolorów na szpulkach nie mówi jeszcze, ile takich przejść będzie potrzebnych.
Wspólna dysza: najpierw usuń poprzedni kolor
W klasycznym układzie z jedną dyszą zmiana wymaga wycofania materiału, podania następnego i usunięcia pozostałości z toru topienia. Część filamentu trafia poza model. Przejście z ciemnego koloru na jasny może wymagać większego oczyszczenia niż odwrotna zmiana, dlatego ustawienia przejść też wpływają na wynik.
Oddzielne tory: przygotowany materiał czeka na swoją kolej
KliTek wymienia zespół dyszy, hotendu i rurki filamentu zamiast całej głowicy. Materiały mają oddzielne tory, a nieaktywny zespół można przygotować przed użyciem. Zmniejsza to potrzebę ponownego ładowania i wypychania poprzedniego koloru z jednej wspólnej dyszy.
Dlatego nie należy mnożyć liczby zmian przez 4,8 sekundy i przedstawiać tego jako całkowity czas wydruku. Takie obliczenie pomija większość pracy. Użyteczną odpowiedź daje dopiero pełny czas tego samego modelu przy porównywalnych ustawieniach.
Najwięcej zyskują modele z częstymi przejściami
Wielokolorowa figurka, napis biegnący przez całą wysokość części lub podpora z odrębnego materiału mogą wymagać przełączeń na wielu warstwach. Z kolei plakietka z kolorem zmienianym tylko na kilku ostatnich warstwach ma znacznie mniejszy narzut. To dwie różne sytuacje, mimo że oba modele określamy jako wielokolorowe.
Cztery modele. Od 19 do 126 godzin różnicy.
Creality publikuje cztery przykłady PLA ze zbiorczym punktem odniesienia „Others”, opisanym jako drukarki z pojedynczym kanałem i dyszą. Nie wskazuje nazw konkurentów. Poniższe oszczędności obliczyliśmy z podanych czasów.
| Model STLFLIX | K3 | Jedna dysza* | Mniej czasu | Skrócenie |
|---|---|---|---|---|
| Chivalry Thirst Quencher | 24 h 53 min | 90 h 00 min | 65 h 07 min | 72,4% |
| Titan Dragon Trophy | 42 h 26 min | 168 h 39 min | 126 h 13 min | 74,8% |
| Naja Incense Holder | 14 h 56 min | 34 h 25 min | 19 h 29 min | 56,6% |
| Gargoyle’s Roost - Dice Tower | 72 h 23 min | 104 h 47 min | 32 h 24 min | 30,9% |
* Dane Creality Lab. Nie jest to bezpośredni test K3 przeciw H2C, U1 ani Prusie XL. Nie ujawniono pełnych profili, skali i ustawień jakości.
Zielony: K3. Szary: nienazwana drukarka jednodyszowa. Wspólna skala długości pasków.
Co te wyniki oznaczają dla terminu realizacji?
Trofeum smoka: największa oszczędność w zestawieniu
Różnica dla Titan Dragon Trophy wynosi 126 h 13 min, czyli ponad pięć dób pracy urządzenia. Skrócenie czasu o 74,8% oznacza w tym przykładzie około 3,97 raza większą wydajność czasową. Nie oznacza czterokrotnie szybszego ruchu głowicy: porównujemy zakończenie całego zadania.
Dla pracowni wykonującej figurki na zamówienie taka różnica może przesunąć wysyłkę o kilka dni. Do realnego harmonogramu wciąż trzeba doliczyć przygotowanie materiału, chłodzenie, zdejmowanie podpór i kontrolę modelu. Sam czas drukarki nie jest jeszcze terminem oddania gotowego produktu.
Pojemnik rycerza: niemal trzy doby odzyskanej pracy
Dla Chivalry Thirst Quencher wyliczona różnica to 65 h 07 min, a skrócenie czasu wynosi 72,4%. Tak duży narzut pokazuje, dlaczego warto sprawdzać podgląd przejść koloru jeszcze przed rozpoczęciem wielodniowego druku. Czasami zmiana sposobu kolorowania modelu daje więcej niż podniesienie prędkości zewnętrznych ścianek.
Podstawka i wieża do kości: zysk też zależy od modelu
Naja Incense Holder daje 19 h 29 min różnicy i 56,6% krótszy czas. W przypadku Gargoyle’s Roost różnica wynosi 32 h 24 min, lecz procentowo jest to 30,9%. To ważne: model trwający długo może przynieść dużą liczbę zaoszczędzonych godzin, nawet gdy procentowa przewaga jest mniejsza.
Nie uśredniamy tych czterech wyników do jednej obietnicy dla każdego wydruku. Każdy ma inną geometrię i strukturę zmian. Dla własnego modelu najpierw porównaj pełne oszacowanie slicera, a następnie sprawdź czas rzeczywisty oraz jakość.
Mniej odpadu: ile filamentu zostaje na kolejne modele?
Oszczędność czasu jest najbardziej widoczna w kalendarzu. Oszczędność materiału widać przy ważeniu wszystkiego, co zostało poza modelem. W podanych przykładach Creality do tej kategorii zalicza wieżę, oczyszczanie oraz - tam, gdzie występują - podpory.
| Model | K3 | Jedna dysza* | Różnica | Przy 60 zł/kg |
|---|---|---|---|---|
| Chivalry Thirst Quencher | 125 g | 1608 g | 1483 g | 88,98 zł |
| Titan Dragon Trophy | 240 g | 2417 g | 2177 g | 130,62 zł |
| Naja Incense Holder | 53 g | 167 g | 114 g | 6,84 zł |
| Gargoyle’s Roost - Dice Tower | 92 g | 502 g | 410 g | 24,60 zł |
Nie jest to masa kompletnego wydruku ani niezależny pomiar. Dane: Creality Lab.
Przykładowa kalkulacja przy 60 zł/kg
Stawka 60 zł/kg jest założeniem rachunku, nie ceną konkretnego filamentu w NOTO3D. Wynik obejmuje wyłącznie różnicę materiału poza modelem. Nie obejmuje prądu, amortyzacji, robocizny, nieudanych wydruków ani ceny zakupu urządzenia.
Brak wypychania poprzedniego koloru nie oznacza braku wieży
Oddzielne dysze ograniczają mieszanie materiałów, lecz po zmianie aktywnego toru nadal może być potrzebne ustabilizowanie ekstruzji. Wieża przygotowująca dyszę ma inne zadanie niż duże wypychanie pozostałości poprzedniego koloru. Jej rozmiar i potrzeba zależą od profilu, modelu oraz materiału.
Przy porównaniu nie wyłączaj wieży tylko w jednym urządzeniu bez sprawdzenia jakości. Oszczędność jest użyteczna wtedy, gdy część spełnia ten sam standard: nie ma niedodruków po zmianie, zabrudzonych jasnych powierzchni ani osłabionych połączeń.
K3 i konkurencja: porównuj podobne rozwiązania
Drukarki wielokolorowe nie tworzą jednej technicznej kategorii. System zmieniający filament w jednej dyszy, wymiennik hotendów i urządzenie zmieniające całe głowice mogą prowadzić do podobnego modelu końcowego, lecz mają inne źródła narzutu czasu.
| Drukarka / system | Sposób zmiany | Pole robocze | Znaczenie praktyczne |
|---|---|---|---|
| Creality K3 | 4 dysze, KliTek | 260 × 260 × 260 mm | Dedykowane tory; opcje wielu średnic |
| Bambu Lab H2C | Vortek: wymienne hotendy + lewy hotend | 300 × 320 × 325 mm przy dwóch dyszach | Do 7 materiałów bez oczyszczania między nimi; warunki konfiguracji |
| Snapmaker U1 | 4 pełne głowice, SnapSwap | 270 × 270 × 270 mm | Bezpośrednia zmiana narzędzia; 4 niezależne tory |
| Original Prusa XL, 5 głowic | Wymiana całych głowic | 360 × 360 × 360 mm | Większe części i 5 oddzielnych narzędzi |
| System z jedną dyszą | Wycofanie / podanie / oczyszczenie | Zależne od modelu | Częste zmiany zwiększają narzut |
Konkurenci z oddzielnymi torami również ograniczają potrzebę wypychania poprzedniego filamentu. Wyniku uzyskanego przeciw tradycyjnej jednej dyszy nie można przenieść na wszystkie urządzenia wielogłowicowe. O wyborze powinien decydować sposób pracy, rozmiar modeli, liczba niezależnych materiałów i przygotowanie profili.
K3 kontra Bambu Lab H2C
H2C jest bezpośrednim punktem odniesienia dla osób szukających bardziej rozbudowanego systemu wymiany hotendów. Vortek obsługuje sześć wymiennych hotendów; razem z lewym torem pozwala pracować z siedmioma materiałami bez oczyszczania dysz między nimi, przy odpowiedniej konfiguracji. Z systemem AMS możliwości przypisania filamentów rosną, ale trzeba odróżnić liczbę szpul od liczby oddzielnych torów.
Liczba kolorów to tylko część decyzji
Jeżeli projekt naprawdę wymaga pięciu, sześciu lub siedmiu niezależnych materiałów, architektura H2C staje się istotnym argumentem. Jeżeli większość modeli używa dwóch do czterech, większa liczba torów sama w sobie nie mówi, które urządzenie szybciej wykona tę samą figurkę. Potrzebne są porównywalne pliki i profile.
Większa komora i materiały techniczne
Producent H2C podaje aktywnie ogrzewaną komorę do 65°C i dyszę do 350°C. Pole pracy zależy od trybu: w druku dwudyszowym wynosi 300 × 320 × 325 mm. To inne możliwości gabarytowe niż 260 mm w każdej osi K3. Przy dużej części dopasowanie do stołu może być ważniejsze niż czas zmiany koloru.
W praktyce porównuj cały zestaw potrzebny do swojego zadania: liczbę podajników, dostępne hotendy, miejsce na szpule, profile i sposób podawania elastycznych materiałów. Sama cena urządzenia bez wymaganego wyposażenia nie odpowiada jeszcze kosztowi uruchomienia wybranego procesu.
K3 kontra Snapmaker U1 i Prusa XL
Snapmaker U1: cztery pełne głowice
U1 ma cztery narzędzia i pole robocze 270 × 270 × 270 mm. Snapmaker deklaruje bezpośrednią zmianę głowicy w około 5 sekund. Tego parametru nie należy jednak zestawiać bez zastrzeżeń z 15 sekundami pełnej zmiany materiału K3: producenci mogą mierzyć różne etapy cyklu.
Obie konstrukcje odpowiadają na problem częstych przejść między czterema materiałami. Różnią się tym, co fizycznie jest wymieniane. Dla użytkownika liczy się końcowy efekt: stabilne pozycjonowanie, brak niedodruku po przełączeniu oraz powtarzalność w długim zadaniu. Same sekundy zmiany nie opisują całego procesu.
U1 ma opcjonalną górną osłonę, a zakres materiałów zależy od wyposażenia. Producent wymienia PLA, PETG, TPU, PVA i PCTG w podstawowych zastosowaniach. Przy bardziej wymagających tworzywach trzeba sprawdzić warunki komory i rodzaj dyszy. Tę samą zasadę stosuj do K3: „obsługuje materiał” nie zastępuje informacji o wymaganym zestawie.
Prusa XL: gabaryt i pięć niezależnych narzędzi
Pięciogłowicowa XL ma pole 360 × 360 × 360 mm. Dodatkowa przestrzeń pozwala wykonywać większe części lub układać więcej elementów na jednym stole. Wymiana całej głowicy daje oddzielne tory materiału; także tutaj niewielka wieża może służyć przygotowaniu ekstruzji.
Przy wyborze do małej produkcji sprawdź dwa scenariusze: pojedynczy model i pełny stół identycznych części. Drukarka z większym polem może zmieścić więcej sztuk w zadaniu, a liczba zmian koloru nie musi rosnąć proporcjonalnie do liczby obiektów. Przewaga pojedynczego wydruku i przewaga wydajności całej partii to różne wyniki.
Dwie średnice dyszy w jednym modelu
K3 pozwala rozdzielić zadania między różne średnice: dokładniejsze obrysy i szybsze, szersze ścieżki w dużych obszarach wnętrza. To inny mechanizm oszczędności niż ograniczenie czasu zmiany koloru. Można je wykorzystać razem, lecz nie należy przypisywać całego wyniku jednej funkcji.
| Model głowy wilka: dane Creality | Czas |
|---|---|
| K2, jedna średnica | 85 h 53 min 29 s |
| K3, dysza 0,4 mm | 23 h 56 min 59 s |
| K3, zestaw 0,4 + 0,8 mm | 20 h 39 min 57 s |
To odrębny przykład z artykułu producenta o różnych średnicach dysz, przy tym samym docelowym wzorze i gęstości wypełnienia. Nie łączymy go z innym testem Wolf Bust na karcie produktowej.
Co można wyliczyć z tego porównania?
Między dwiema konfiguracjami K3 różnica wynosi 3 h 17 min 02 s, czyli około 13,7% krótszy czas. Właśnie to porównanie najlepiej pokazuje dodatkowy efekt użycia większej dyszy w tym przykładzie. Różnica względem K2 obejmuje także inne cechy urządzeń i procesu.
Szeroka ścieżka może pokryć dużą część infillu przy mniejszej liczbie przejazdów. Na małych fragmentach dodatkowe zmiany narzędzia mogą jednak zjeść korzyść. Strategię dobieraj do geometrii; warto obejrzeć miejsca przejść i oszacowanie czasu po pocięciu.
W takim zadaniu sprawdź przede wszystkim dopuszczalną wysokość warstwy dla wszystkich narzędzi, przepływ, styki ścieżek i wieżę. Parametry dużej dyszy nie powinny być prostą kopią profilu mniejszej. Celem jest krótszy czas przy zachowaniu właściwej powierzchni i wytrzymałości.
Kolor, TPU i podpory: co warto zaplanować?
Materiał elastyczny zmienia wymagania podawania
Według aktualnego FAQ K3 drukuje TPU 95A w podstawowej konfiguracji, a miększe 90A i 85A wymagają opcjonalnego zestawu wielomateriałowego. Przy zakupie rozdzielaj te konfiguracje. Informacja o obsłudze TPU nie oznacza, że każdy rodzaj miękkiego filamentu można podać w identyczny sposób.
Najpierw przetestuj pojedynczy materiał, jego podawanie i stabilność ścieżek. Dopiero potem dodaj kolejne kolory lub twardości. Dzięki temu łatwiej ustalisz, czy ewentualny problem wynika z filamentu, połączenia materiałów, czy przełączania narzędzi.
Sztywne i elastyczne fragmenty w jednej części
Oddzielne tory dają możliwość użycia różnych materiałów, ale same w sobie nie gwarantują ich trwałego połączenia. Dwa tworzywa mogą wymagać innych temperatur i nie wiązać się ze sobą odpowiednio. Dla uchwytu z miękką okładziną warto przewidzieć mechaniczne zaczepy lub wzajemnie blokującą się geometrię.
Próbkę połączenia oceń przed drukiem całego elementu. Sprawdź, czy części nie odrywają się podczas zginania, czy powierzchnie stykowe są pełne i czy rezultat odpowiada kierunkowi obciążenia. Wielomateriałowość jest narzędziem projektowym, a nie automatyczną gwarancją lepszej części.
Odrębny materiał na podpory
Może ułatwiać usuwanie podpór lub poprawiać spód modelu, ale zużywa jeden z dostępnych torów. Projekt z czterema kolorami i piątym materiałem podporowym nie mieści się w prostym założeniu czterech niezależnych materiałów. Liczbę torów planuj dla całego zadania, nie tylko dla widocznych barw.
Policz także czas i koszt po wydruku: usuwanie podpór, suszenie, mycie przy właściwych materiałach rozpuszczalnych i kontrolę powierzchni. Jeżeli lepszy interfejs pozwala uniknąć długiej obróbki, korzyść może wykraczać poza sam czas wskazany przez slicer.
Kiedy K3 może najbardziej pasować do Twojej pracy?
| Typ pracy | Co sprawdzić przed wyborem |
|---|---|
| Figurki w 2-4 kolorach | Liczba przejść, kontrast kolorów, czas pełnego modelu |
| Serie drobnych elementów | Sztuki na stole, narzut zmian na partię, czas obsługi |
| Duże części i cosplay | Czy część mieści się w 260 mm; koszt dzielenia i łączenia |
| Elementy sztywno-elastyczne | Wyposażenie do TPU i próbka połączenia |
| 5+ niezależnych materiałów | Architektura i wyposażenie; nie tylko liczba szpul |
| Przeważnie jeden kolor | Jakość, gabaryt, przepływ i koszt całego stanowiska |
K3 warto rozważyć wtedy, gdy w profilu zadań regularnie występują liczne przejścia między materiałami. W takim zastosowaniu czas poświęcony na zmianę może być istotnym ograniczeniem przepustowości. Jeśli większość części jest jednokolorowa, potrzeby mogą być zupełnie inne.
Nie pomijaj pracy operatora
Dla pracowni ważne jest również to, ile czasu zajmuje uruchomienie kolejnego zadania, wymiana szpul i kontrola pierwszych warstw. Szybki wydruk nie zawsze oznacza większą dzienną produkcję, jeżeli drukarka kończy nocą, a następna partia startuje dopiero po kilku godzinach.
Rozpisz typowy tydzień: rodzaje modeli, liczbę sztuk i terminy. Przy każdym zadaniu zanotuj czas drukarki, ilość materiału poza modelem i czas obróbki. Takie zestawienie pozwala ocenić, czy wymiennik dysz realnie odblokuje więcej zamówień.
Jak przeprowadzić uczciwy test z konkurencją?
Aby odpowiedzieć, o ile K3 jest szybsza od konkretnego modelu Bambu Lab, Snapmakera lub Prusy, trzeba utrzymać wspólne zadanie i opisać konfigurację. Bez tego porównanie może mierzyć inne ustawienia zamiast różnicy urządzeń.
| Element testu | Co powinno być zapisane |
|---|---|
| Plik i geometria | Ten sam model, skala, orientacja i przypisanie kolorów |
| Jakość | Wysokość warstwy, obrysy, powłoki, wzór i gęstość infillu |
| Materiały | Te same filamenty; przygotowanie i warunki suszenia |
| Przejścia | Liczba zmian, sposób przygotowania dyszy i ustawienia wieży |
| Podpory | Ten sam zakres i zgodna jakość powierzchni |
| Czas | Osobno estymacja slicera i rzeczywisty czas zadania |
| Materiał | Model, podpory, wieża i oczyszczanie ważone osobno |
| Wynik | Fotografie tej samej powierzchni; poprawki i niepowodzenia |
Trzy scenariusze, które warto zmierzyć
Figurka: cztery kolory rozłożone na wielu warstwach. Pokazuje narzut częstych przejść. Tabliczka z napisem: dwa kolory i niewiele zmian. Pozwala sprawdzić, czy korzyść utrzymuje się przy prostym zadaniu. Część z interfejsem podporowym: dwa materiały, ocena spodu i czasu obróbki.
Każdy scenariusz wykonaj również jako serię, jeśli drukujesz na sprzedaż. Porównuj gotowe, zaakceptowane części, a nie tylko najkrótszy plik G-code. Zanotuj wersje oprogramowania i profile, aby wynik można było odtworzyć po kolejnej aktualizacji.
Najczęstsze pytania przed zakupem
Czy K3 drukuje każdy model o 80% krócej?
Nie. Takie wartości opisują wybrane scenariusze producenta. W omawianych czterech przykładach obliczone skrócenie czasu mieści się między 30,9% a 74,8%. Inny model, mniejsza liczba zmian lub inny profil dadzą inny wynik.
Czy można powiedzieć, że K3 jest cztery razy szybsza od Bambu Lab?
Nie na podstawie tych danych. Punkt odniesienia w tabeli nie ma wskazanego modelu. Urządzenia takie jak H2C również korzystają z rozdzielonych torów. Do oceny przewagi potrzebny jest wspólny test.
Czy cztery dysze oznaczają dowolne cztery materiały?
Nie każda para materiałów ma zgodne warunki druku i dobrą przyczepność. Sprawdź temperatury, podawanie, dysze oraz połączenie na małej próbce. Materiał podporowy również zajmuje dostępny tor.
Czy podana prędkość 500 mm/s opisuje czas całego wydruku?
Nie. To parametr maksymalny. Czas zależy także od przepływu, przyspieszenia, krótkich ścieżek, minimalnego czasu warstwy, podpór oraz przejść materiału.
Czy trzeba od razu kupować zestaw różnych średnic?
Najpierw określ, czy Twoje modele mają duże obszary wnętrza i drobne detale, które skorzystają z podziału zadań. Dla prostych modeli jedna średnica może być wystarczająca.
Kiedy będzie można zamówić K3?
Według FAQ Creality z 30 września przedsprzedaż ma ruszyć w połowie października. Nie potwierdzamy na tej podstawie terminu dostawy do Polski ani dostępności w NOTO3D. Te informacje wymagają osobnego potwierdzenia.
Co zapamiętać przed kolejnym wielokolorowym wydrukiem?
Najbardziej użyteczną miarą drukarki wielokolorowej jest czas uzyskania gotowej części o wymaganej jakości. K3 odpowiada na problem, który często widać dopiero przy długiej figurce: setki lub tysiące zmian potrafią zająć znaczną część całego zadania. Wymiana przygotowanego toru może ten narzut ograniczyć.
W publikowanych przykładach korzyść jest konkretna: krótsza praca urządzenia i mniej materiału poza modelem. Trzeba jednak zachować kontekst testu. Porównanie z jedną wspólną dyszą pokazuje różnicę między podejściami, lecz nie rozstrzyga wyścigu z każdym nowoczesnym wymiennikiem narzędzi.
Przed wyborem rozpisz własne potrzeby: rozmiar największej części, rzeczywistą liczbę materiałów w jednym zadaniu, udział TPU, sposób przygotowania podpór i wielkość typowej partii. Potem porównaj te same pliki. Tak podejmowana decyzja jest bliższa pracy warsztatu niż wybór jednej największej liczby z reklamy.
Informacja o danych i ilustracjach
Zestawienie opracowano na podstawie materiałów dostępnych 4.10.2026. Czasy i masy: Creality Lab; procenty, różnice i przykładowe koszty: obliczenia redakcyjne. Wpis nie jest relacją z własnego testu K3.
Zdjęcie K3: China-Gadgets.de, fotografia ze stoiska targowego. Dane porównawcze: oficjalne materiały Creality K3, FAQ K3 z 30.09.2026, artykuł o różnych średnicach z 23.09.2026, informacje o Creality Print 7.3 oraz materiały producentów Bambu Lab, Snapmaker i Prusa. Odnośników do zewnętrznych dokumentacji nie dodano do treści wpisu.